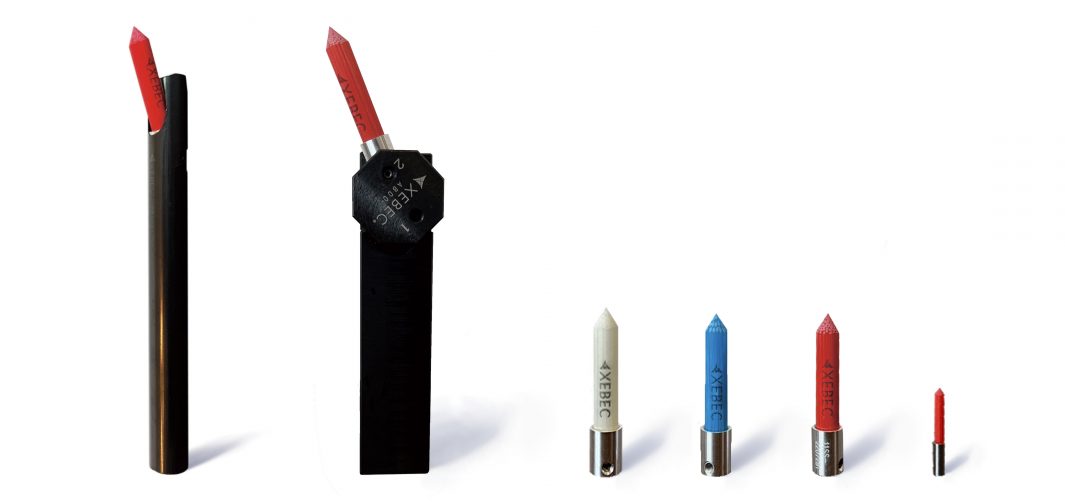
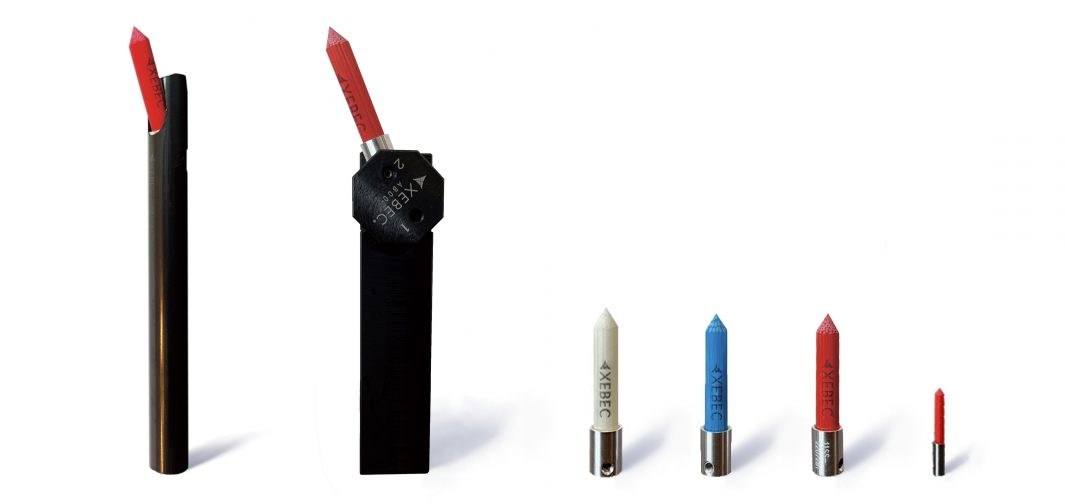
SẢN PHẨM XEBEC DẠNG CHỔI DÀNH CHO MÁY TIỆN CNC
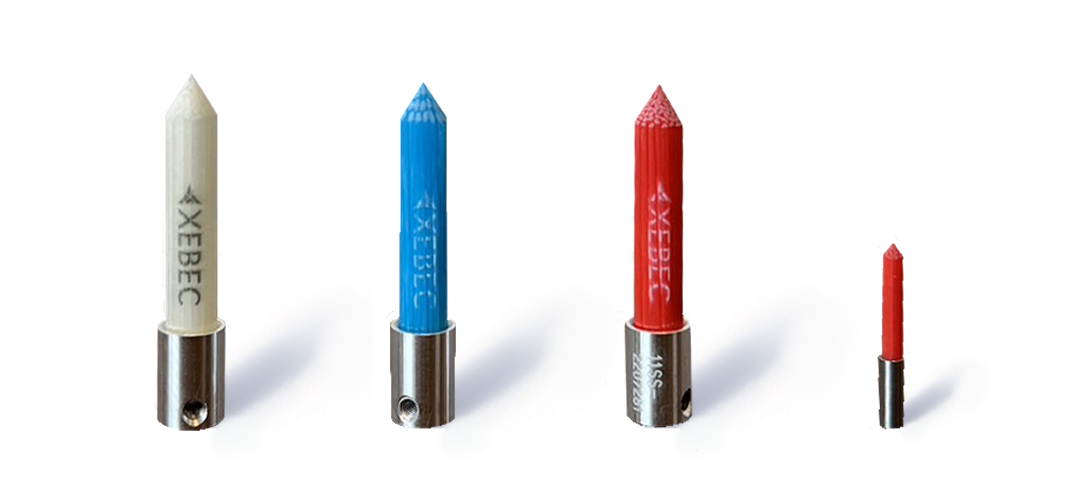

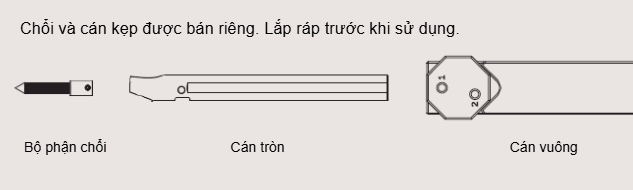
| Màu sản phẩm | Mã hàng | Đường kính
sản phẩm (mm) |
Chiều dài sản phẩm
(mm) |
Cán kẹp phù hợp
(mm) |
Hình minh họa |
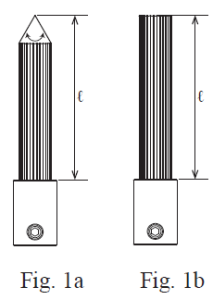
| Đỏ | A11-TB025 | φ2.5 | 15 | TM – SH – 06 | 1a |
| A11-TB06 | φ6 | 30 | TM – SH – S2020
TM – SH – S2525 TM – SH – 12 |
1a | |
| A11 – CB06M | φ6 | 30 | TM – SH – S2020
TM – SH – S2525 |
1b | |
| Trắng | A21 – TB06 | φ6 | 30 | TM – SH – S2020
TM – SH – S2525 TM – SH – 12 |
1a |
| A21 – CB06M | φ6 | 30 | TM – SH – S2020
TM – SH – S2525 |
1b | |
| Xanh | A32 – TB06 | φ6 | 30 | TM – SH – S2020
TM – SH – S2525 TM – SH – 12 |
1a |
| A32 – CB06M | φ6 | 30 | TM – SH – S2020
TM – SH – S2525 |
1b |
Phần cán kẹp phải được lắp sâu ít nhất 30 mm vào trong đài gá dao và phải được kẹp chặt an toàn.
Cán Tròn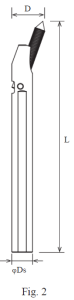
| Mã sản phẩm | Chiều dài L (mm) | Đường kính cán DS (mm) | Đường kính lỗ D (mm) | Đường kính cắt (mm) | Đường kính lỗ tối đa (mm) | Mã sản phẩm phù hợp | Hình minh họa |
| TM-SH-06 | 107 | φ6 | ≥11 | ≥φ12 | <φ3 | A11 – TB025 | 2 |
| TM-SH-12 | 133 | φ12 | ≥20 | ≥φ21 | Không giới hạn | A11 – TB06
A21 – TB06 A32 – TB06 |
2 |
Cán vuông
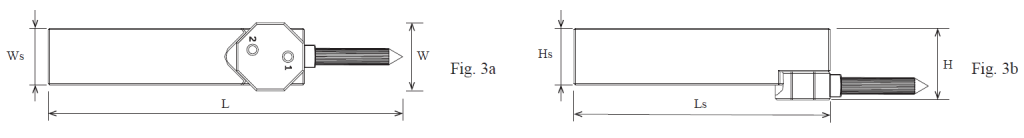
| Mã sản phẩm | Chiều dài L (mm) | Chiều cao cán Hs (mm) | Chiều cao H (mm) | Chiều rộng cán Ws (mm) | Chiều rộng W (mm) | Chiều dài cán Ls (mm) | Mã sản phẩm phù hợp |
Hình minh họa |
| TM-SH-S2020 | 124 | 20 | 26 | 20 | 24 | 90 | A11-TB06
A21-TB06 A32-TB06 A11-CB06M A21-CB06M A32-CB06M |
3 |
| TM-SH-S2525 | 134 | 25 | 31 | 25 | 24 | 100 | A11-TB06
A21-TB06 A32-TB06 A11-CB06M A21-CB06M A32-CB06M |
3 |
CÁCH LỰA CHỌN
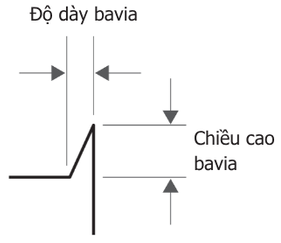
Kích thước bavia phù hợp
Độ dày bavia tối đa: 0.1 mm và có thể dễ dàng uốn cong bằng móng tay.
Bavia siêu nhỏ có chiều cao bavia là 0.01mm
Lựa chọn loại sản phẩm
| Kích cỡ | Bavia siêu nhỏ | |||
| Độ dày bavia (≤ 0.1 mm) | ||||
| Màu sắc sản phẩm | A11 (đỏ) | A21 (trắng) | A32 (xanh) | |
| Công suất |  Cao |
|||
Lựa chọn cán sản phẩm
| Quy trình | Loại cán | Vị trí sản phẩm | ||
| Lấy bavia lỗ giao nhau | XEBEC Brush Turning Cán Tròn | Cố định | ||
| Lấy bavia ren | Ren trong | XEBEC Brush Turning Cán Tròn | Cố định | |
| Ren ngoài | XEBEC Brush Turning Cán Vuông | Có thể điều chỉnh | ||
Features
STRUCTURE OF XEBEC CERAMIC FIBER
CẤU TẠO CỦA CÁC SỢI XEBEC CERAMIC
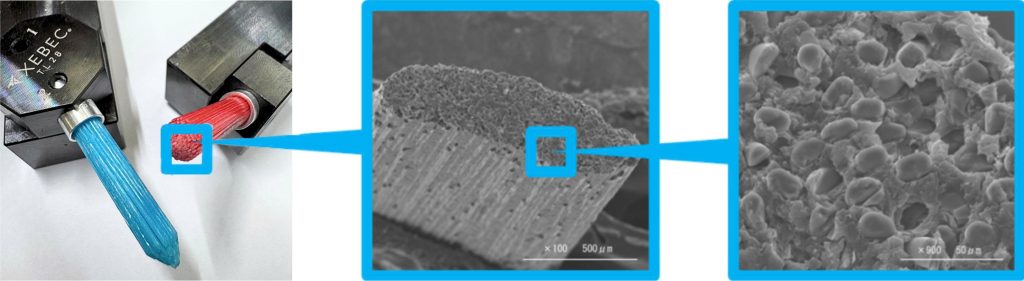
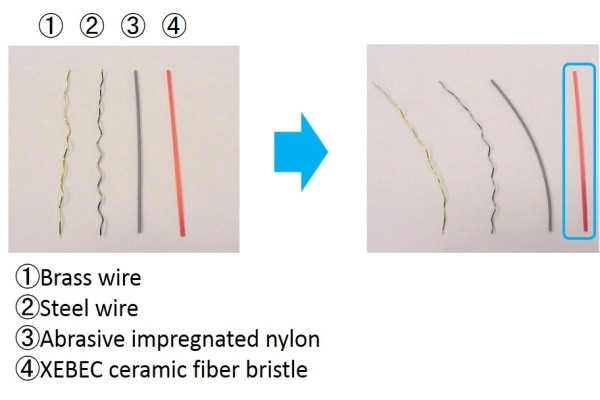
Sản phẩm dạng Chổi Xebec sử dụng vật liệu đặc biệt cấu tạo bởi sự liên kết các sợi ceramic mài mòn thay vì sử dụng hạt mài.
Một sợi trên sản phẩm được cấu thành bởi 500-1,000 sợi ceramic hoạt động như cắt bằng các cạnh, mang lại khả năng cắt tuyệt vời.
Sợi Xebec ceramic với 3 tính năng có thể doa, mài, và đánh bóng bề mặt bằng công nghệ tự động hóa (CNC), bao gồm:
– Công suất doa, miết, mài vượt trội
– Khả năng cắt ổn định
– Không biến dạng
Điểm mạnh 1: Công suất doa, miết, mài vượt trội
Bản thân các sợi Xebec ceramic được nghiên cứu phát triển độc đáo. Chúng được cấu thành bởi các chất mài mòn và tỷ lệ hàm lượng sợi ceramic lớn hơn 80%.
Các cạnh cắt được tạo thành từ đầu của mỗi sợi lông gốm của chổi tạo nên công suất doa, miết, mài vượt trội.
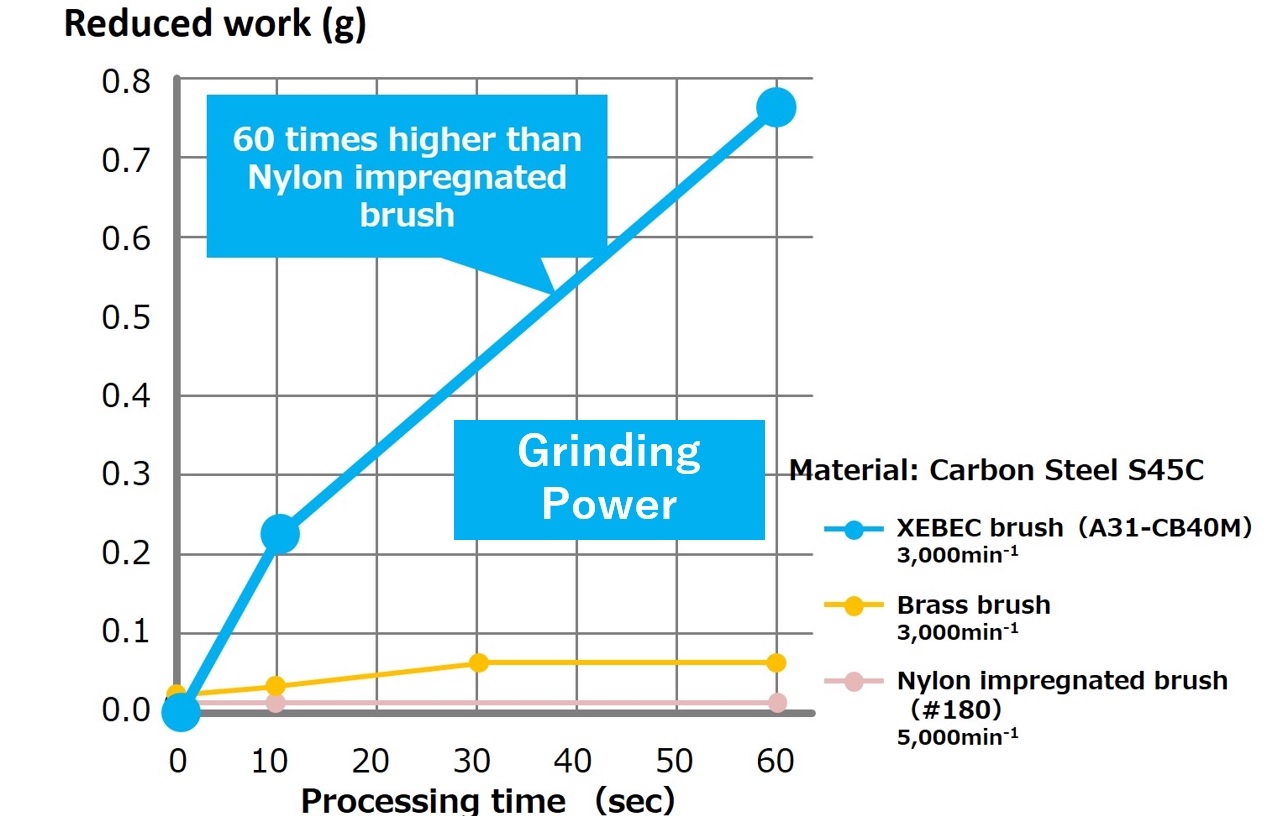
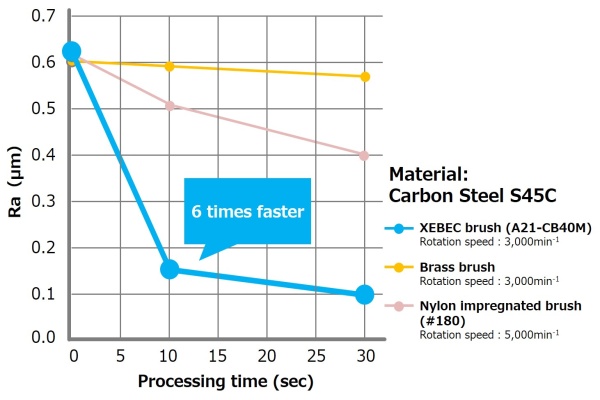
Sản phẩm dạng chổi XEBEC có chất lượng và công suất hoạt động cao hơn 60 lần so với sản phẩm dạng chổi bằng nylon và loại bỏ các bavia một cách đều đặn và sạch đẹp.
Điểm mạnh 2: Khả năng vận hành bền bỉ ổn định
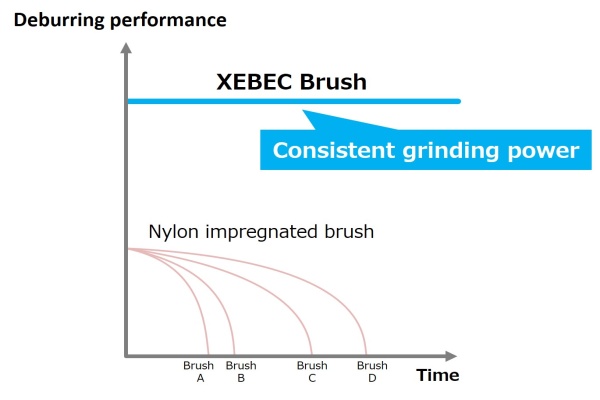
Bản chất của sợi trên sản phẩm được cấu thành từ các sợi ceramic XEBEC, chính vì vậy các cạnh cắt mới luôn được tạo mới trong quá trình vận hành.
Sản phẩm duy trì hiệu suất cắt ổn định đến cuối sản phẩm, có thể ứng dụng để mài mòn và đánh bóng tích hợp cùng hệ thống tự động hóa.
Điểm mạnh 3: Không biến dạng
Sản phẩm XEBEC dạng chổi giữ được hình dạng thẳng và không bị tòe ra như bàn chải đánh răng ngay cả sau khi sử dụng nhiều lần.
Do vậy, nó lý tưởng cho việc doa, miết, mài mòn và đánh bóng CNC trong dây chuyền sản xuất hàng loạt.
Sức mạnh đánh bóng tuyệt vời
Sản phẩm XEBEC dạng chổi được làm bằng các sợi ceramic và nó được ứng dụng và phát triển cho đánh bóng khuôn.
Công suất mài cao giúp cải thiện độ nhám bề mặt trong thời gian ngắn.
Độ nhám bề mặt tốt nhất có thể đạt được Ra = 0,1μm (Rz = 0,4μ)
How to use
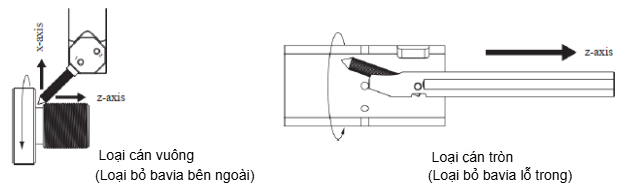
Kéo sản phẩm dạng chổi, không đẩy
Đây là một dụng cụ chuyên biệt để “tiện kéo” và “tiện mặt”.
Việc kéo chổi giúp giảm độ lệch của sợi chổi và xử lý các hình dạng đứt quãng như lỗ chéo. Sợi chổi sẽ bị gãy nếu bị đẩy ngược.
Khi tiện mặt, dụng cụ phải được kéo theo trục x ra xa trục chính; còn khi đánh ba via trong hoặc ngoài (ID hoặc OD),
dụng cụ phải được kéo theo trục z ra xa trục chính.
Chiều sâu cắt (cán tròn)
Góc sản phẩm của XEBEC Brush Turning Cán Tròn được cố định ở 20°. Chiều sâu cắt tối đa là 2.0 mm.
Chiều dài phần sợi sản phẩm có thể sử dụng sẽ thay đổi tùy theo đường kính sản phẩm.
| Đường kính sản phẩm (mm) | Góc sản phẩm | Độ dài lông chổi hữu dụng tối đa |
|
| φ2.5 (TB025) | 20° (Cố định) | 3.0 mm | |
| φ6 (TB06) | 5.5 mm | ||
Góc sản phẩm (cán vuông)
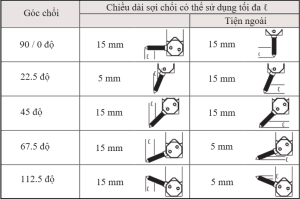
Cán vuông có 11 góc độ khác nhau để phù hợp, khớp với cạnh loại bỏ bavia.
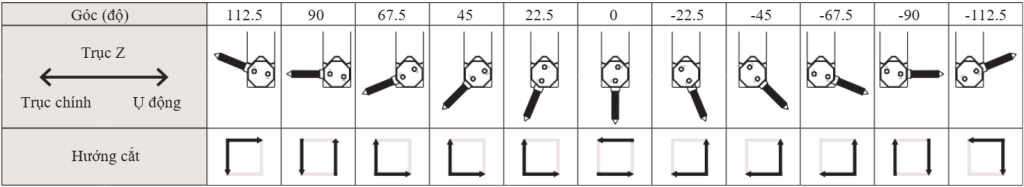
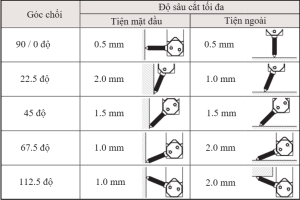
Chiều sâu cắt (cán vuông)
Chiều dài sợi sản phẩm có thể sử dụng và chiều sâu cắt tối đa của cán vuông sẽ thay đổi tùy theo góc sản phẩm.
Chiều sâu cắt tối đa không vượt quá 2.0 mm. Vui lòng tham khảo các bảng dưới đây để biết thông tin chi tiết.
Process conditions
ĐIỀU KIỆN THAO TÁC
Cơ chế loại bỏ bavia lỗ giao nhau (Cán tròn)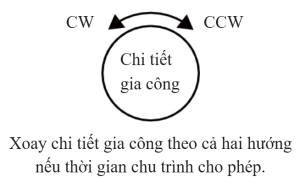
Để loại bỏ bavia tại các lỗ giao nhau, yêu cầu phải thiết lập góc tiếp cận sản phẩm nông (nhỏ) và chiều sâu cắt lớn.
Lực ép tác động lên sản phẩm dạng chổi sẽ đẩy nó ấn sâu vào lỗ giao nhau; khi đó, phần đầu thuôn nhọn của sản phẩm dạng chổi sẽ cạo sạch bavia trong quá trình sản phẩm được rút lùi và kéo ra khỏi lỗ.
Nếu thời gian chu kỳ (cycle time) cho phép, phôi nên được quay theo cả hai chiều thuận (CW)
và ngược chiều kim đồng hồ (CCW) để đạt được chất lượng mép lỗ đồng đều nhất.
Kích thước lỗ giao nhau tối đa đối với loại chổi nhỏ (Mã A11-TB025) là φ3 mm.
Các sợi của sản phẩm dạng chổi loại nhỏ này có độ cứng cao hơn so với loại lớn do chiều dài của chúng chỉ bằng một nửa.
Điều này làm hạn chế kích thước của lỗ giao nhau có thể xử lý bavia.
Ngược lại, loại sản phẩm dạng chổi lớn (Mã A11-TB06) không bị giới hạn về kích thước lỗ giao nhau.
Cơ chế loại bỏ bavia ngoài (Cán vuông)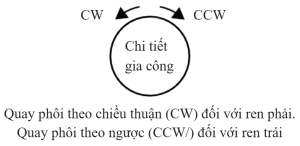
Để loại bỏ bavia trên ren ngoài, yêu cầu phải thiết lập góc tiếp cận chổi dốc, nghiêng lớn. Góc sản phẩm được khuyến nghị để loại bỏ bavia trên các đỉnh ren là 22.5 độ.
Góc này tập trung hầu hết lực mài ở đầu sản phẩm, đồng thời ngăn chặn sợi sản phẩm bị lệch, xòe sang hai bên đỉnh ren. Khi sản phẩm bị xòe ra hoặc lệch hướng, lực mài sẽ giảm nên cần tránh.
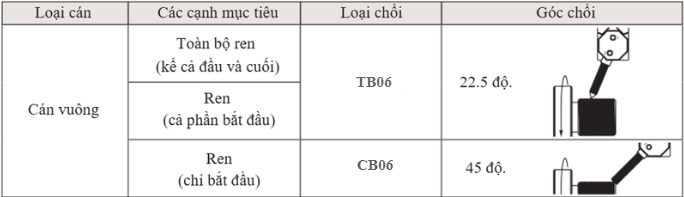
Phôi phải được quay theo chiều thuận (CW) đối với ren phải và quay theo chiều ngược (CCW) đối với ren trái.
Nếu sử dụng đúng hướng quay và đúng góc nghiêng chổi (22.5 độ), sản phẩm có thể dễ dàng di chuyển dọc theo bước ren.
Tuy nhiên, nếu sử dụng sai hướng quay, sản phẩm dạng chổi đặt nghiêng góc sẽ bị vướng (mắc kẹt) vào ren và bị gãy.
CÁC THÔNG SỐ GIA CÔNG
| Tham số | Phạm vi | Các thông số cài đặt ban đầu (giống nhau cho mọi kích cỡ sản phẩm dạng chổi) |
| Tốc độ cắt (m/min) | 60 – 250 | 150 |
| Bước tiến dao (mm/vòng) | 0.1 – 0.5 | 0.3 |
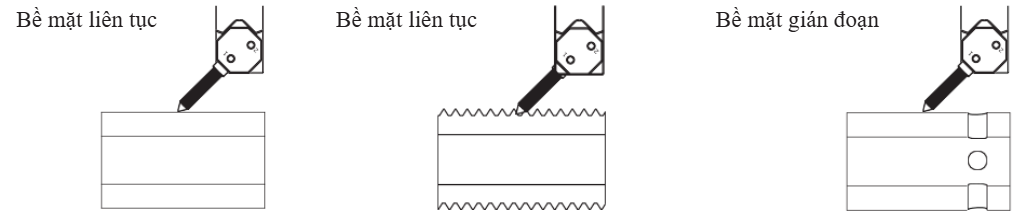
| Độ sâu cắt (mm) | 0.5 – 2.0 | 1.0 (bề mặt cắt liên tục) |
| 0.5 (bề mặt cắt không liên tục) |
Sử dụng để xử lý bavia lớn sẽ làm tăng đáng kể mức độ mài mòn của sản phẩm và làm giảm tuổi thọ của dụng cụ.
Các thông số cài đặt ban đầu sẽ thay đổi tùy thuộc vào góc nghiêng gá sản phẩm dạng chổi của loại cán vuông.
Vui lòng tham khảo sách hướng dẫn để biết thêm chi tiết.
CÁC VÍ DỤ ỨNG DỤNG THỰC TIỄN
Loại bỏ bavia lỗ giao nhau
Vật liệu phôi: Thép carbon
Đường kính lỗ chính: Đường kính ngoài 16mm, đường kính trong 12mm
Đường kính lỗ giao nhau: 3 mm
| Mã sản phẩm (màu) | Mã cán kẹp | Góc (độ) | Độ sâu cắt (mm) | Tốc độ cắt (m/min) | Tốc độ tiến dao/ Lượng ăn dao (mm/vòng) |
Hướng quay |
| A11-TB025 (Đỏ) | TM-SH-06 | 20 | 1.5 | 150 | 0.1 | CW+CCW |
Loại bỏ bavia ren
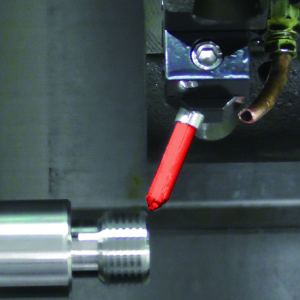
Vật liệu phôi: Thép không gỉ
Kích thước ren: 24 x 2 mm
| Mã sản phẩm (màu) | Mã cán kẹp | Góc (độ) | Độ sâu cắt (mm) | Tốc độ cắt (m/min) | Tốc độ tiến dao/ Lượng ăn dao (mm/vòng) |
Hướng quay |
| A32-TB06 (Xanh) | TM-SH-S2020 | 22.5 | 0.5 | 150 | 0.1 | CW |
Đánh bóng rãnh
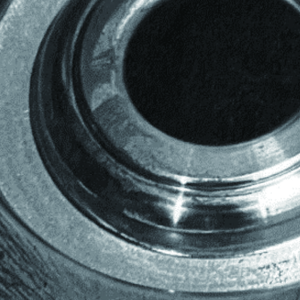
Vật liệu phôi: YXR3 (HRC 60)
| Mã sản phẩm (màu) | Mã cán kẹp | Góc (độ) | Độ sâu cắt (mm) | Tốc độ vòng quay trục chính (min-1) |
| A32-CB06M (Xanh) | TM-SH-2020 | 90 | 1.0 | 720 |
Maintenance
CÁC BIỆN PHÁP AN TOÀN VẬN HÀNH
Biện pháp an toàn
– Bụi, phoi và các hạt phát sinh có thể gây tổn thương mắt, phổi, kích ứng da và dị ứng. Luôn đeo kính, khẩu trang, găng tay, bảo vệ tai và quần áo bảo hộ.
– Sử dụng máy hút bụi/hệ thống thu gom và che chắn khu vực gia công để hạn chế bụi, phoi phát tán.
– Không sử dụng sản phẩm gần chất dễ cháy hoặc khu vực có nguy cơ cháy nổ.
Kiểm tra sản phẩm trước khi sử dụng
– Sau khi lắp dụng cụ, chạy thử để đảm bảo dụng cụ được cố định chắc chắn, không rung lắc hoặc có bất thường.
– Kiểm tra dụng cụ trước khi sử dụng, đảm bảo không bị hư hỏng, biến dạng hoặc có dấu hiệu bất thường.
Lưu ý khi sử dụng
– Sản phẩm có thể gãy, vỡ hoặc văng khỏi máy, gây thương tích. Sử dụng giá đỡ phù hợp với cán dụng cụ và máy có kiểm soát tốc độ quay.
– Tuân thủ thông số gia công khuyến nghị, đảm bảo dụng cụ không va chạm với chi tiết khi thiết lập độ sâu cắt.
– Ngừng sử dụng khi có rung động hoặc dấu hiệu bất thường.
– Tránh để dụng cụ quá nhiệt trong thời gian dài. Không chạm tay trần vào khu vực vừa gia công.
Sản phẩm liên quan